静音表现取决于整机协同
直流无刷电机具有调速灵活、运行效率较高等特点,是现代落地扇常见的驱动选择。但采用无刷电机,并不意味着风扇就一定安静。电机换相、电流波动、扇叶气流、结构共振以及整机装配,都可能影响最终的噪声表现。
从PCBA方案开发的角度看,静音优化需要关注三个方面:一是电机控制策略是否能够减少转矩波动;二是电流采样、功率驱动和PCB布局是否稳定可靠;三是控制板与电机、扇叶及整机结构能否良好匹配。
这些问题相互关联,不能单纯依靠更换主控芯片解决。方案开发需要结合目标转速、风量、噪声要求和成本预算,逐步完成设计与验证。
主控方案如何选择
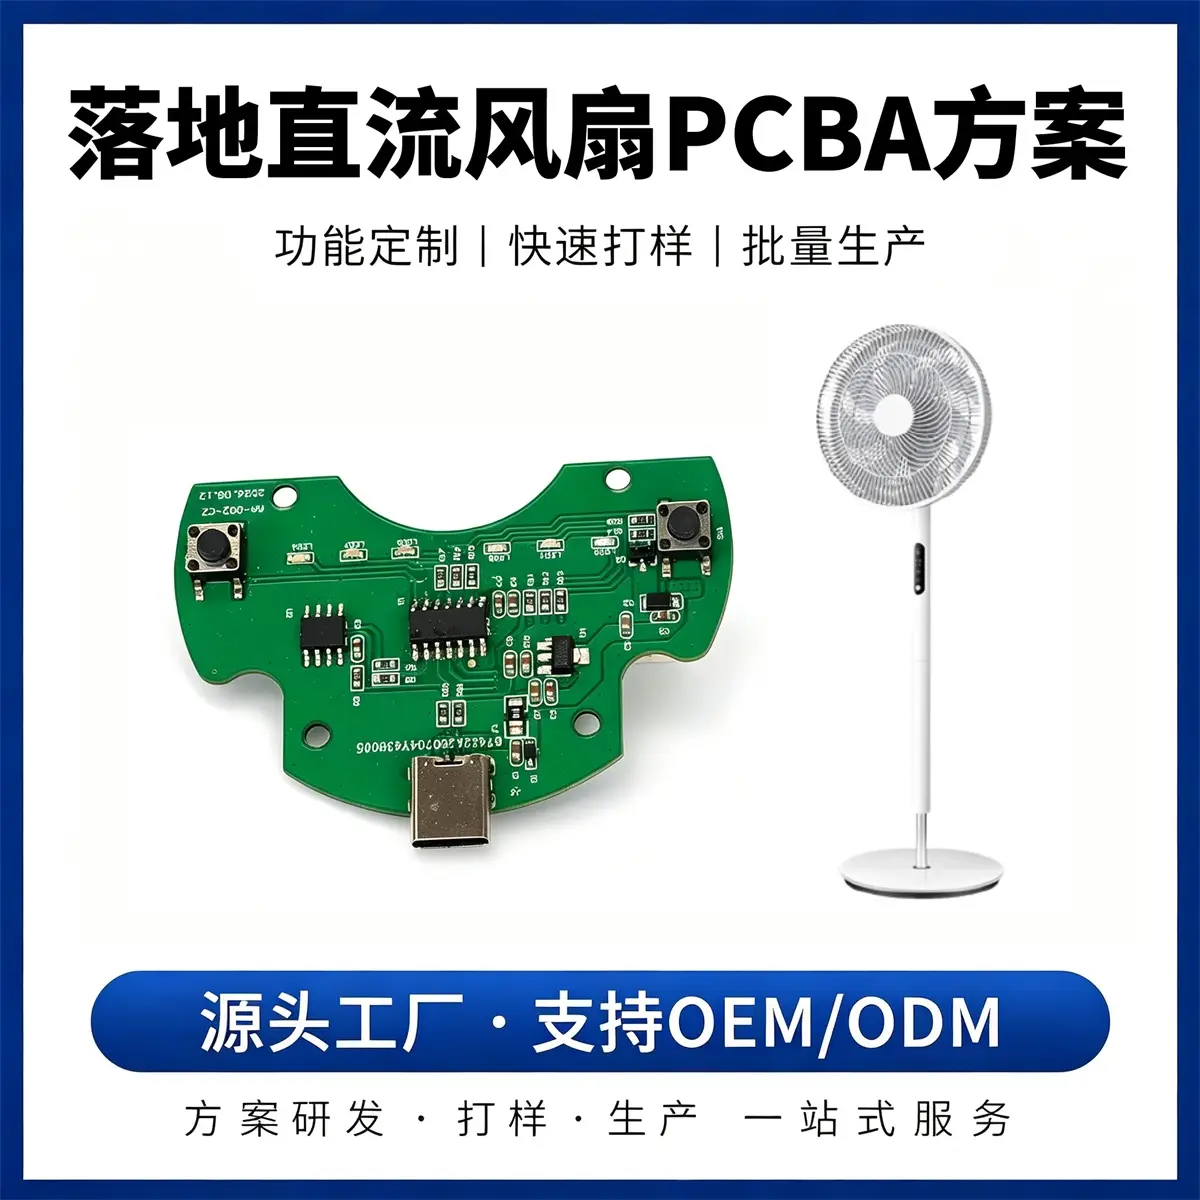
直流落地扇PCBA的主控方案,大致可以分为高集成度电机控制芯片和灵活度较高的MCU控制方案。两者的区别主要在于外围电路、开发工作量和算法调整空间。
高集成度方案通常将MCU、驱动相关电路及部分检测功能集成在芯片内部,有助于减少外围器件数量和PCB占用空间。对于功能相对成熟、成本要求明确的产品,这类方案有利于缩短开发周期。不过,实际集成程度、支持的电机类型和控制方式,仍需根据具体芯片规格确认。
采用电机控制MCU的方案,则可以根据产品需求调整控制算法、转速曲线和运行逻辑,适合需要精细调速、自然风模式或更多差异化功能的产品。相应地,开发团队需要具备一定的电机控制经验,并为参数调试和整机验证留出时间。
| 方案方向 | 主要特点 | 适用考虑 |
|---|---|---|
| 高集成度电机控制芯片 | 外围电路相对精简,便于控制板小型化 | 成本敏感、开发周期较紧的产品 |
| 电机控制MCU方案 | 控制策略和功能调整空间较大 | 多档调速、自然风及差异化功能需求 |
| 基于成熟参考设计的方案 | 可利用已有电路和控制经验 | 希望降低前期开发风险的项目 |
选型时不宜只比较芯片价格或主频,还应核对供电条件、电机适配范围、采样方式、保护功能、开发工具和技术支持能力。芯片集成度高,也不代表整套方案的开发成本一定更低。
FOC控制与无感启动需要结合实际工况
FOC(磁场定向控制)能够对电机电流进行更精细的控制,在合适的电机和参数条件下,有助于改善转矩平稳性及运行噪声。与相对简单的方波换相方案相比,FOC通常需要更多的控制运算、采样配合和参数调试工作。
但控制方式并不是决定噪声的唯一因素。如果电机本身存在明显的齿槽转矩,或者扇叶、支架与外壳产生共振,即使采用FOC,也不一定能获得理想的静音效果。因此,开发阶段应结合电机特性和整机结构进行测试,而不是仅凭控制算法判断最终表现。
无感控制的另一个重点是启动和低速运行。电机静止时,反电动势难以直接用于转子位置估算;在低速状态下,可用于估算的信号也可能较弱。对于需要睡眠风或长时间低档运行的落地扇,控制方案需要重点验证启动成功率、低速稳定性,以及转速变化过程中是否出现抖动或异响。
如果产品支持顺风或逆风状态下启动,还需要考虑风扇停机后仍在转动的情况。控制程序应识别电机当前状态,并采用适当的启动策略,避免反复尝试启动或出现明显的转速突变。
PCB布局影响控制稳定性
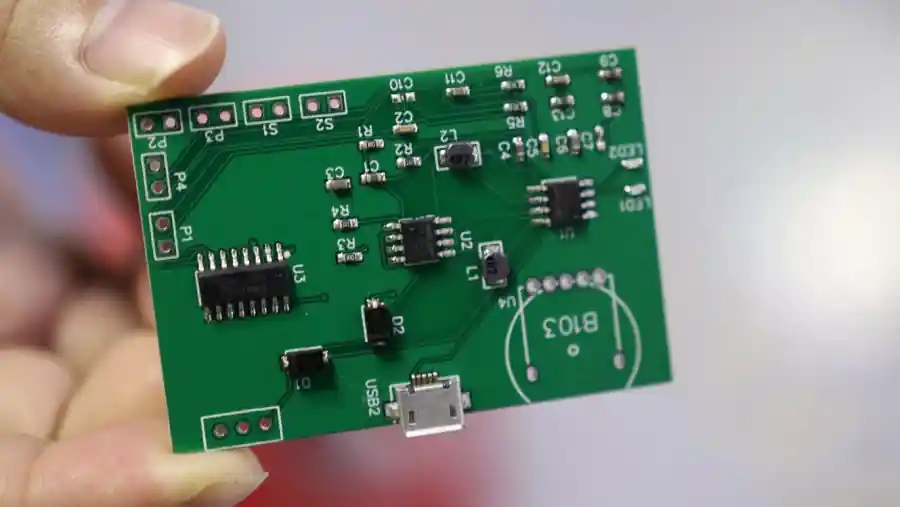
芯片和控制算法确定后,PCB设计仍会直接影响方案表现。尤其在紧凑型控制板中,功率回路、采样电路和控制信号之间容易产生相互干扰,需要在有限空间内合理安排器件和走线。
功率回路应尽量缩短。 MOSFET、母线电容及相关驱动回路应根据电流路径合理布局,减少不必要的回路面积。这样有助于控制开关噪声和寄生参数的影响,也便于后续进行EMC调试。
采样信号需要保持准确。 电流采样电阻及其连接线路应按照控制芯片的采样要求设计,避免大电流走线上的压降和噪声影响检测结果。对于单电阻采样等方案,还要确认采样时序与PWM控制能够配合,保证有效采样窗口。
信号地与功率地需要统筹处理。 控制电路、通信接口和电流检测容易受到开关噪声干扰。PCB设计应结合实际电流路径规划接地方式,而不是简单地将不同区域分开后就认为干扰问题已经解决。
电源滤波、驱动器件温升和板上连接器的可靠性也需要纳入设计。滤波器件的参数与布局应通过测试验证,功率器件的散热设计则要结合实际负载和连续运行工况确定。
EMC与结构可靠性
直流落地扇的控制板在工作过程中会产生开关噪声,电源输入端、电机连接线和PCB走线都可能成为干扰传播路径。若等到整机认证阶段才集中处理EMC问题,往往需要反复修改电路和布局,增加开发时间。
因此,方案开发阶段就应考虑传导与辐射干扰,并结合整机结构进行测试。输入滤波、驱动回路布局和接地方式需要协同设计,不能只依赖增加滤波器件来解决所有问题。具体设计还应根据目标市场和适用的产品标准确定。
可靠性方面,落地扇会经历长时间运行、持续摇头和多次启停。PCBA需要关注焊点、连接器、功率器件及其他关键器件在实际使用条件下的表现。对于存在明显振动或温升风险的部位,应通过结构检查和可靠性测试确认设计是否合理。
从样机调试到量产验证
样机能够正常运转,只能说明基本功能已经实现,并不意味着方案适合直接量产。直流落地扇PCBA需要经过电机匹配、整机测试和生产测试等环节,确认不同样机及不同批次之间的表现是否稳定。
| 验证项目 | 重点检查内容 |
|---|---|
| 启动与调速 | 启动成功率、档位切换、低速稳定性 |
| 噪声与振动 | 不同转速下的异常声响、共振及运行波动 |
| 电气性能 | 工作电流、供电变化下的运行表现、保护功能 |
| EMC与温升 | 电磁干扰、关键器件温升及长时间运行表现 |
| 生产一致性 | 参数配置、关键功能测试、异常品识别与追溯 |
其中,噪声测试最好覆盖多个转速档位,而不是只检查最高档。某些控制参数在中低速下可能引起周期性抖动或异响,只有结合实际运行工况才能发现。量产阶段还应明确关键测试项目、判定标准和异常处理流程,避免同一套方案在不同批次出现明显差异。
对于需要持续摇头的产品,还应将整机运动状态纳入验证。PCBA本身的电气功能正常,并不能替代对线束、连接器和结构固定方式的检查。
让控制方案适应产品定位
直流落地扇PCBA方案开发,需要在静音表现、调速体验、成本、开发周期和量产稳定性之间取得平衡。基础款产品可以优先评估成熟的高集成度方案;功能更复杂的产品,则需要进一步考察控制算法的调整空间和后续维护能力。
无论采用哪种路线,都应在开发早期明确电机与整机要求,并将启动、低速运行、EMC、温升和生产一致性纳入验证计划。只有把芯片选型、控制算法、PCB设计和整机测试连接起来,才能降低后期反复整改的风险,让PCBA方案真正适应产品的使用需求。
关于PCBA方案开发与量产导入
直流落地扇控制板不仅涉及电机驱动电路,还需要兼顾控制程序、PCB布局、功能测试和整机适配。具备相应开发与生产能力的PCBA合作方,可以根据产品定位参与方案评估、样机调试和量产导入,帮助项目团队更早发现设计问题,并为后续批量生产建立稳定的测试流程。
深圳市能波达光电科技有限公司位于龙岗区,成立于2008年,专注于PCBA方案开发。公司根据产品功能和技术路线参与PCBA方案开发,从硬件架构、原理图和PCB设计,到嵌入式软件、样机调试、功能测试以及量产导入进行配合。