FCT 的争议永远是同一个:全检成本高,抽检又怕漏。真正该问的不是“抽多少”,而是“哪些项必须全测、哪些项可以抽、哪些项根本不用测”。
一、先给测试项分类
· 安全相关:绝缘、耐压、保护动作。必须全检,没有商量空间。
· 核心功能:电机能否启动、UV 能否点亮、温控是否动作。建议全检。
· 性能指标:转速范围、剂量、精度。可按批次抽检。
· 外观与装配:目检 + 简单治具,通常全检。
二、抽检的科学依据
抽检不是“随便抽几台”,而是基于工艺稳定性:新产线、新物料、新工艺的前几批应加严;稳定生产后可放宽。判断依据是不良率的趋势,而不是感觉。
三、治具怎么配
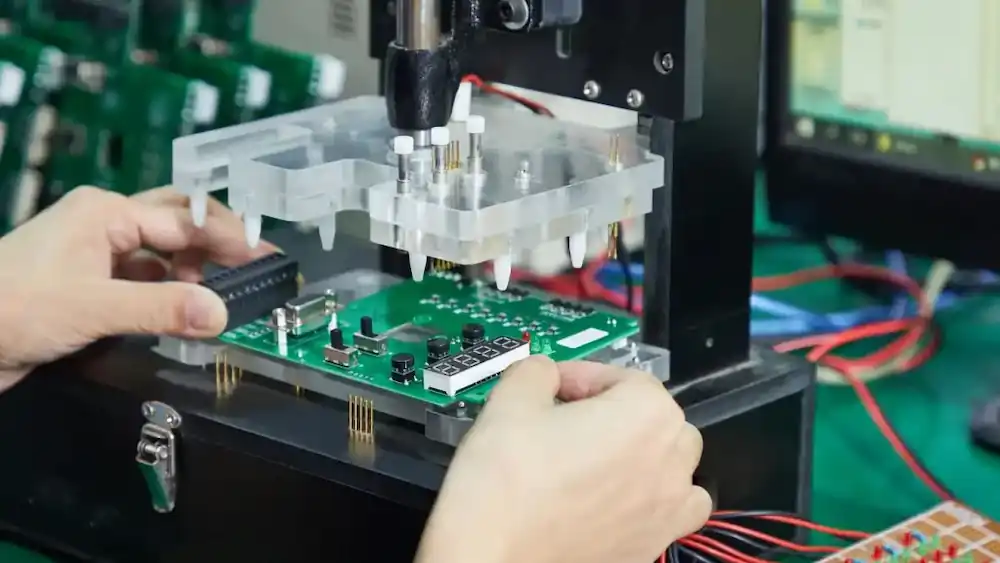
治具决定测试节拍。全检项要设计成“插上就能跑完”,把人工判断降到最低;抽检项可以单独做台架。把两者混在一个工位,往往两头都慢。

四、数据要留下
FCT 的价值不只在筛出不良,更在留下数据:每个测试项的分布、批次间的偏移。有了数据,抽检比例才能动态调整;没有数据,抽检永远是拍脑袋。
五、一条可用的划分线
阶段
建议策略
理由
试产(前 3 批)
全检 + 加严抽检
工艺未稳定,问题集中暴露
量产稳定期
安全与核心功能全检,性能抽检
成本与风险平衡
换料/换线后
回到加严状态,连续 3 批
变更引入新风险
客诉上升期
临时全检并复盘测试项
先止血,再找根因
六、测试项要能定位问题
好的测试项不只判“合格/不合格”,还能指出“哪里不合格”。例如电机测试分成“能否启动”“转速是否在范围”“电流是否异常”三项,出问题时能直接指向启动算法、电机还是功率级。只做成一个总的“功能 OK”,排查时等于从零开始。
这也是测试项设计的取舍:项数增加会拖慢节拍,但把关键路径拆开,能把售后排查时间压下来。通常值得。
七、治具的三个实用要求
· 防呆:插反了插不进去,避免人为损坏。
· 快换:易损件(探针、夹具)能单独更换,不必整台停机。
· 留数据:测试结果可导出,能按批次统计。

八、节拍与产能的平衡
全检项越多,单台节拍越长,产线要么加人要么加工位。可行的思路是把测试拆成“快检 + 慢检”:快检项放在主线,节拍控制在产线允许范围内;慢检项(老化、精度)抽检或离线做。
拆分的依据是失效后果:安全与核心功能必须在主线,性能与一致性可以离线。反过来的安排,会让产线成为瓶颈。
九、常见问题
Q1:全检会不会损伤产品?
测试项设计不当会(例如反复插拔磨损接口)。治具与测试顺序要一起设计。
Q2:抽检不合格怎么办?
按批次追溯,扩大抽样甚至全检,并检查同批物料。
Q3:测试项越多越好吗?
不是。冗余项拖慢节拍、增加误判,应按失效后果排序,保留有效的。